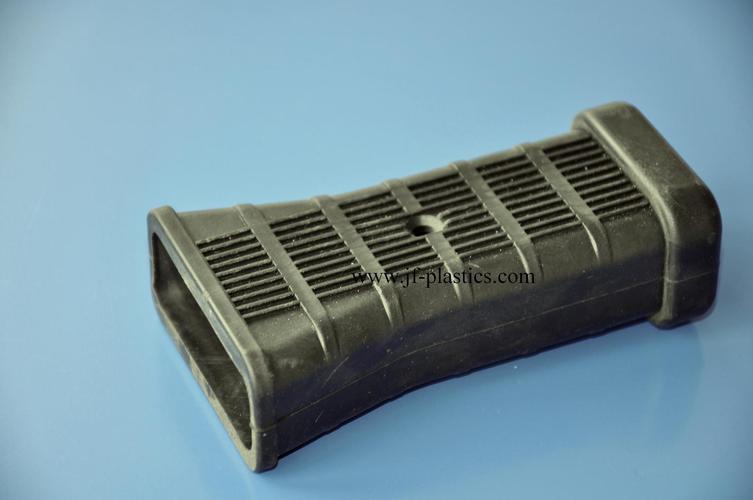
塑料产品008注塑加工全面解析 从工艺到品质控制
一、塑料产品008概述
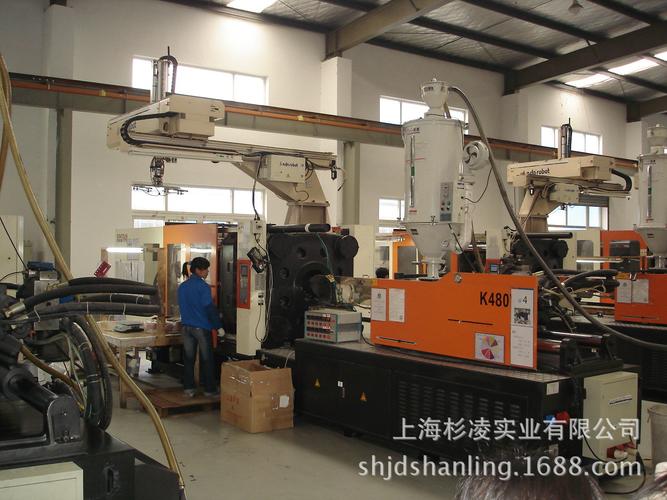
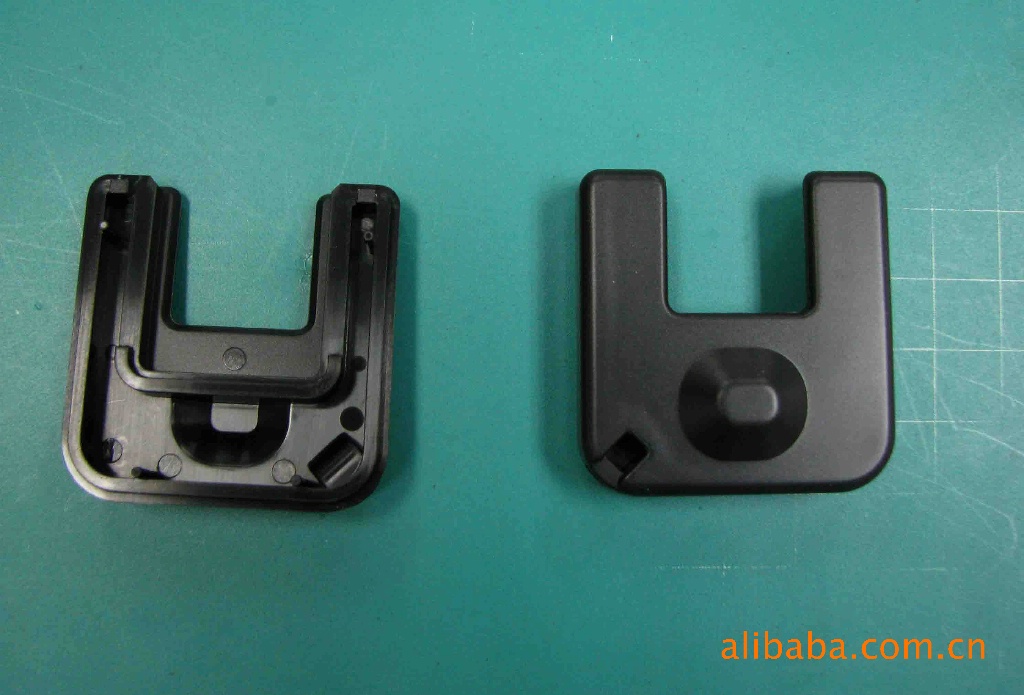
塑料产品008通常指某一类特定规格或编号的塑料制件,在注塑加工领域,该编号可能对应某个客户的内部料号或行业通用代号。无论具体所指,塑料产品008的注塑加工都需要遵循注塑成型的基本规律,同时针对产品特征进行工艺优化。本文围绕008类塑料产品的注塑加工展开,涵盖材料选择、工艺参数、模具设计、常见缺陷及质量控制等核心内容。
二、材料选择与干燥处理
塑料产品008的材质需根据使用场景确定。若产品要求较高机械强度,可选用ABS、PC或PA系列;若追求低成本且外观要求一般,可选PP或PE。对于工程塑料如PC、PA,加工前必须进行充分干燥,避免水分导致水解降解。例如PC料建议在120℃下干燥4小时以上,使含水率低于0.02%。干燥设备推荐使用除湿干燥机,确保批次稳定性。
三、注塑机选型与模具设计
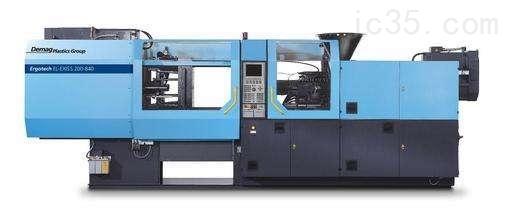
注塑机锁模力需根据产品投影面积和型腔压力计算。对于008产品,若投影面积为50cm²,型腔压力取40MPa,则锁模力至少需200吨。螺杆直径应匹配制品重量,避免过长停留时间。模具设计方面,浇口位置应避开熔接痕影响外观的区域,优先采用扇形浇口或潜浇口。冷却水路需均匀布置,确保型腔表面温差控制在±3℃以内,以减少翘曲变形。顶出系统应保证脱模平稳,防止产品顶白或变形。
四、注塑工艺参数设定
注塑工艺是决定008产品质量的关键。料筒温度根据材料设定:ABS一般为220-250℃,PC为280-310℃。喷嘴温度略低于料筒最高温度,防止流涎。注射压力需通过试模逐步调整,以刚好充满型腔且不过保压为准,通常为80-120MPa。保压压力为注射压力的50%-70%,保压时间依浇口尺寸确定,直至浇口冻结。冷却时间约占总周期的60%-70%,可通过模温机辅助控制。例如,某ABS制件壁厚2mm,冷却时间约15秒。
五、常见缺陷及对策
- 缺胶:原因包括注射压力不足、料温过低或浇口过小。解决方法是提高注射速度和压力,检查浇口尺寸。
- 飞边:多因锁模力不足或模具分型面配合不良。需增加锁模力或修配模具。
- 银纹:通常由水分或可挥发物引起。应加强干燥,降低料温,检查原料是否污染。
- 缩痕:保压不充分或壁厚不均。优化保压曲线,增设防缩结构。
- 熔接痕:降低注射速度,提高模温,优化浇口位置使熔接痕转移至非外观面。
六、质量控制与后处理
008产品注塑后需进行首件检验,确认尺寸和外观合格后方可批量生产。过程检验按每2小时抽检一次。对于尺寸关键的项目,建议使用三次元测量仪抽检。后处理方面,若产品存在内应力,可进行退火处理:如PC产品在120℃下保温2小时,缓慢冷却。包装前应去除浇口飞边,注意避免划伤。
七、
塑料产品008的注塑加工是一项系统工程,需综合考虑材料特性、模具状态和成型工艺。通过规范干燥、合理选机、优化参数和严格品控,可稳定生产出合格制品。建议建立工艺参数卡,记录每模次的关键参数,便于追溯和持续改进,从而提升注塑加工的整体效率与产品一致性。如需具体工艺参数,请提供008产品的详细图纸和材质要求。
如若转载,请注明出处:http://www.xftzchina.com/product/53.html
更新时间:2026-11-07 23:37:45